 English
 Chinese
 Russian
 French
 Spanish
 Arabic
 German
 Dutch
 Portuguese
 Italian
 Turkish
 Korean
 Japanese
 Thai
 Czech
 Traditional Chinese
 Indonesian
 Vietnamese
 Hungarian
 Bahasa Melayu
 Svenska
 Suomi
 Dansk
 Norsk
 Polski
 Ελληνικά
Új termékek


 23Jul 2026👁️ 420
- Ajánlatkérés
Hidegkarmpás hidegnyomásos hegesztő JW-CLAMP-1A

Főoldal > JingWei Technology Blog
Ellenállás-ponthegesztés autóipari mágnesszelephez – Zománcozott huzal csatlakoztatása érintkezőhöz
📅 2026-09-16
👁️ 792 views
Ellenállás-ponthegesztés gépjármű mágnesszelep zománcozott huzaljának csaphoz hegesztéséhez. Forrasztás nem szükséges. Erős kötés, nagy vezetőképesség, egyenletes minőség.
Ellenállás-ponthegesztés autóipari mágnesszelepekhez — Zománcozott huzal csatlakoztatása érintkezőhöz
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A tűs tekercselt induktorok olyan alkatrészek, amelyek az elektromos energiát mágneses energiává alakítják tárolás céljából. Amikor áram folyik az áramkörben, az induktor ellenáll az áram változásainak; amikor az áramkör megszakad, igyekszik fenntartani az áramot. A tekercselt induktorokat széles körben használják kommunikációs berendezésekben, autóipari alkatrészekben, háztartási készülékekben és ipari berendezésekben. Általában egy tekercstestből, tekercselésből, árnyékoló burkolatból, tokozóanyagból és egy mágneses vagy vasmagból állnak. A tekercseléshez használt szigetelőhuzal zománcozott huzal (más néven mágneshuzal), és az elektromos vezetés érdekében a zománcozott huzal egyik végét egy fém érintkezőhöz kell csatlakoztatni.
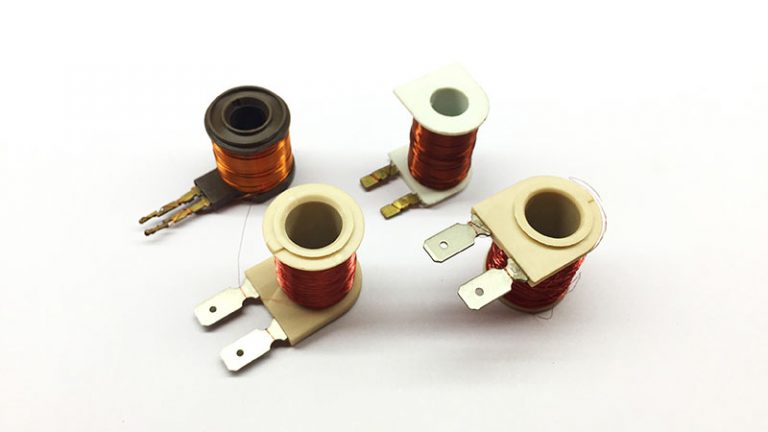
1. ábra: Tűs tekercselt induktorok zománcozott huzalos csatlakozásokkal
Hagyományos forrasztási módszer
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A zománcozott huzal tűs tekercselt induktorok érintkezőihez való csatlakoztatásának hagyományos módszere a forrasztás. A forrasztás során egy forrasztópáka segítségével alacsony olvadáspontú forraszanyagot (ón olvadáspont: 231,89°C) olvasztanak meg, amely kitölti a fém csatlakozási pontok közötti réseket a rögzített kötés létrehozásához.
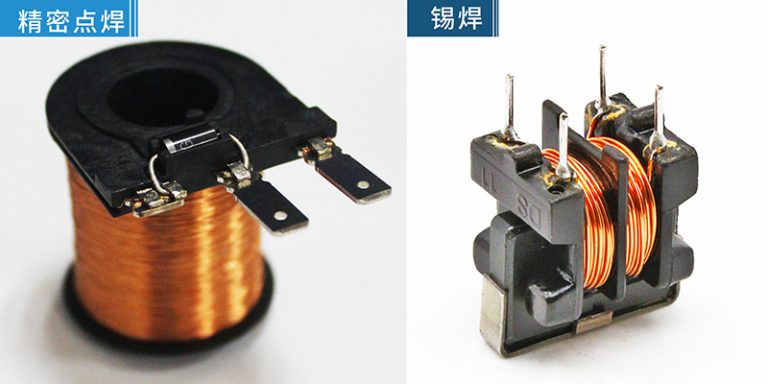
2. ábra: Hagyományos forrasztási eljárás induktor zománcozott huzalhoz
Az induktorok zománcozott huzalának forrasztása azonban kézi művelet, alacsony egyenletességgel. A mártóforrasztás során, ha a mágneses mag alja hozzáér a forrasztóedényhez, forrasztási fröcskölés keletkezik. Ha a kezelők ezt nem észlelik időben, a fröcskölés működés közben rezgés hatására leválhat, elektromágneses interferenciát okozva. Ezenkívül, amikor a forrasztópáka elhagyja a forrasztási pontot, forrasztási tüskéket (jégcsapokat) húzhat fel, ami javítást vagy selejtezést tesz szükségessé. A nem esztétikus forrasztási kötéseken és a folyasztószer felhasználásán túl a forrasztási folyamat a munkakörnyezetet is szennyezi.
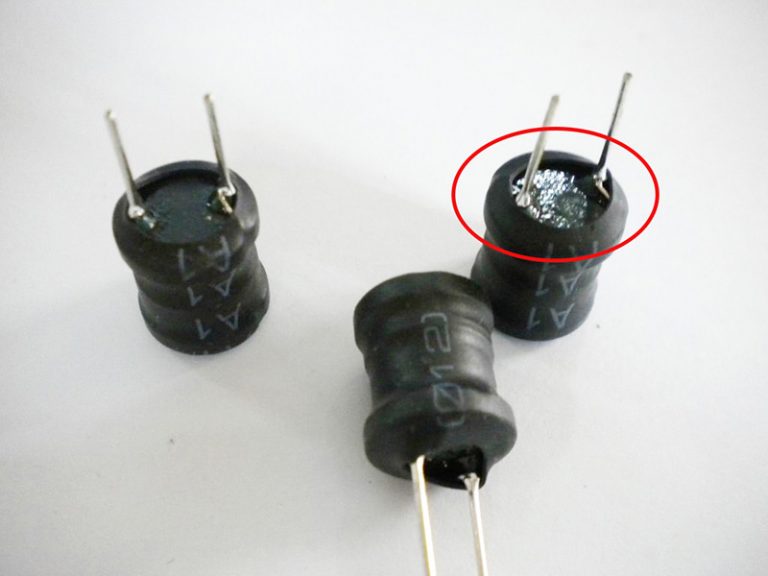
3. ábra: Gyakori forrasztási hibák — fröcskölés, tüskék és egyenetlen kötések
Ellenállás-ponthegesztési eljárás
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Forraszanyag vagy folyasztószer nélkül, valamint a nem hegesztett területek szennyezése nélkül az ellenállás-ponthegesztés az előnyben részesített módszer. Az ellenállás-hegesztés nyomást gyakorol a munkadarabokra, miközben áramot vezet át az elektródákon, valamint a zománcozott huzal és az érintkező közötti érintkezési területen. A keletkező ellenálláshő felhevíti az érintkezési felületet, és hegesztett kötést hoz létre.
Az ellenállás-ponthegesztés jelentős előnyökkel jár:
Előny Leírás
Nincs szükség kitöltőanyagra Kiküszöböli a forraszanyag felhasználását, csökkentve az anyagköltségeket
Gépi működtetés Az automatizált folyamat egyenletes, ismételhető hegesztési minőséget biztosít
Nagy kötésszilárdság Az alapfémek összeolvadnak, erős metallurgiai kötést hozva létre
Alacsony átmeneti ellenállás Kiváló elektromos vezetőképesség a hegesztett csatlakozásnál
Hőstabilitás A kötések nem válnak el megemelkedett környezeti hőmérséklet hatására sem
Tiszta eljárás Nincs folyasztószer-maradvány, környezetszennyezés vagy fröcskölés
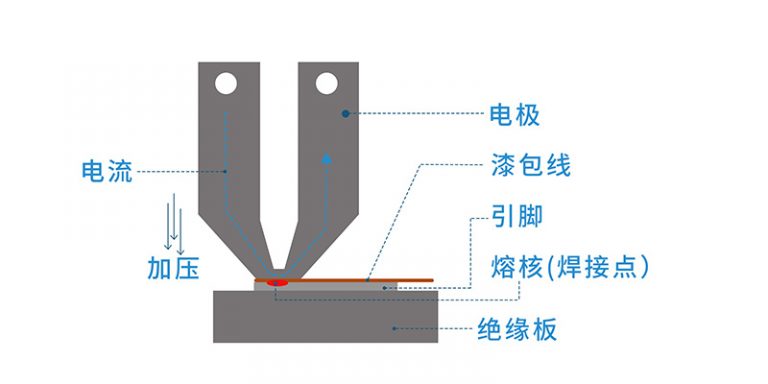
4. ábra: Ellenállás-ponthegesztés elve — elektróda, áram, nyomás és hegfürdő
Alkalmazási összefoglaló
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Az ellenállás-ponthegesztés ideális megoldás a zománcozott huzal fém érintkezőkhöz való csatlakoztatására autóipari mágnesszelepekben és tűs tekercselt induktorokban. A hagyományos forrasztáshoz képest kiváló kötésszilárdságot, az automatizált működésnek köszönhetően egyenletes minőséget, kiváló elektromos vezetőképességet és tiszta gyártási folyamatot biztosít — mindezt forraszanyag, folyasztószer vagy a környező alkatrészek hőkárosodása nélkül. Ez különösen alkalmassá teszi a nagy volumenű autóipari gyártás számára, ahol a megbízhatóság és az egyenletesség kritikus fontosságú.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A tűs tekercselt induktorok olyan alkatrészek, amelyek az elektromos energiát mágneses energiává alakítják tárolás céljából. Amikor áram folyik az áramkörben, az induktor ellenáll az áram változásainak; amikor az áramkör megszakad, igyekszik fenntartani az áramot. A tekercselt induktorokat széles körben használják kommunikációs berendezésekben, autóipari alkatrészekben, háztartási készülékekben és ipari berendezésekben. Általában egy tekercstestből, tekercselésből, árnyékoló burkolatból, tokozóanyagból és egy mágneses vagy vasmagból állnak. A tekercseléshez használt szigetelőhuzal zománcozott huzal (más néven mágneshuzal), és az elektromos vezetés érdekében a zománcozott huzal egyik végét egy fém érintkezőhöz kell csatlakoztatni.
1. ábra: Tűs tekercselt induktorok zománcozott huzalos csatlakozásokkal
Hagyományos forrasztási módszer
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
A zománcozott huzal tűs tekercselt induktorok érintkezőihez való csatlakoztatásának hagyományos módszere a forrasztás. A forrasztás során egy forrasztópáka segítségével alacsony olvadáspontú forraszanyagot (ón olvadáspont: 231,89°C) olvasztanak meg, amely kitölti a fém csatlakozási pontok közötti réseket a rögzített kötés létrehozásához.
2. ábra: Hagyományos forrasztási eljárás induktor zománcozott huzalhoz
Az induktorok zománcozott huzalának forrasztása azonban kézi művelet, alacsony egyenletességgel. A mártóforrasztás során, ha a mágneses mag alja hozzáér a forrasztóedényhez, forrasztási fröcskölés keletkezik. Ha a kezelők ezt nem észlelik időben, a fröcskölés működés közben rezgés hatására leválhat, elektromágneses interferenciát okozva. Ezenkívül, amikor a forrasztópáka elhagyja a forrasztási pontot, forrasztási tüskéket (jégcsapokat) húzhat fel, ami javítást vagy selejtezést tesz szükségessé. A nem esztétikus forrasztási kötéseken és a folyasztószer felhasználásán túl a forrasztási folyamat a munkakörnyezetet is szennyezi.
3. ábra: Gyakori forrasztási hibák — fröcskölés, tüskék és egyenetlen kötések
Ellenállás-ponthegesztési eljárás
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Forraszanyag vagy folyasztószer nélkül, valamint a nem hegesztett területek szennyezése nélkül az ellenállás-ponthegesztés az előnyben részesített módszer. Az ellenállás-hegesztés nyomást gyakorol a munkadarabokra, miközben áramot vezet át az elektródákon, valamint a zománcozott huzal és az érintkező közötti érintkezési területen. A keletkező ellenálláshő felhevíti az érintkezési felületet, és hegesztett kötést hoz létre.
Az ellenállás-ponthegesztés jelentős előnyökkel jár:
Előny Leírás
Nincs szükség kitöltőanyagra Kiküszöböli a forraszanyag felhasználását, csökkentve az anyagköltségeket
Gépi működtetés Az automatizált folyamat egyenletes, ismételhető hegesztési minőséget biztosít
Nagy kötésszilárdság Az alapfémek összeolvadnak, erős metallurgiai kötést hozva létre
Alacsony átmeneti ellenállás Kiváló elektromos vezetőképesség a hegesztett csatlakozásnál
Hőstabilitás A kötések nem válnak el megemelkedett környezeti hőmérséklet hatására sem
Tiszta eljárás Nincs folyasztószer-maradvány, környezetszennyezés vagy fröcskölés
|
Előny |
Leírás |
|
Nincs szükség kitöltőanyagra |
Kiküszöböli a forraszanyag felhasználását, csökkentve az anyagköltségeket |
|
Gépi működtetés |
Az automatizált folyamat egyenletes, ismételhető hegesztési minőséget biztosít |
|
Nagy kötésszilárdság |
Az alapfémek összeolvadnak, erős metallurgiai kötést hozva létre |
|
Alacsony átmeneti ellenállás |
Kiváló elektromos vezetőképesség a hegesztett csatlakozásnál |
|
Hőstabilitás |
A kötések nem válnak el megemelkedett környezeti hőmérséklet hatására sem |
|
Tiszta eljárás |
Nincs folyasztószer-maradvány, környezetszennyezés vagy fröcskölés |
4. ábra: Ellenállás-ponthegesztés elve — elektróda, áram, nyomás és hegfürdő
Alkalmazási összefoglaló
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Az ellenállás-ponthegesztés ideális megoldás a zománcozott huzal fém érintkezőkhöz való csatlakoztatására autóipari mágnesszelepekben és tűs tekercselt induktorokban. A hagyományos forrasztáshoz képest kiváló kötésszilárdságot, az automatizált működésnek köszönhetően egyenletes minőséget, kiváló elektromos vezetőképességet és tiszta gyártási folyamatot biztosít — mindezt forraszanyag, folyasztószer vagy a környező alkatrészek hőkárosodása nélkül. Ez különösen alkalmassá teszi a nagy volumenű autóipari gyártás számára, ahol a megbízhatóság és az egyenletesség kritikus fontosságú.
 Technical Specification (PDF)
Hasznos linkek : 中文 | Русский | Français | Español | English | العربية | Deutsch | 日本語| Nederlands| Português|

×
Scan to Chat
🤖 AI Assistant
×
End Chat & Send Transcript